Главный критерий надежности любого крупногабаритного химического или пищевого резервуара из пластика — это качество его сварных соединений. При наполнении емкости объемом от 10 до 100 кубических метров и более гидростатическое давление на стенки и стыки возрастает экспоненциально.
На нашем производстве прочность сварного соединения на молекулярном уровне практически не уступает монолитному листу. Это достигается не «на глаз», а благодаря строгому следованию международным стандартам DVS (Deutscher Verband für Schweißen) и национальным стандартам ГОСТ Р. В этой статье мы разберем нормативную базу и техпроцессы, обеспечивающие герметичность швов.
На нашем производстве прочность сварного соединения на молекулярном уровне практически не уступает монолитному листу. Это достигается не «на глаз», а благодаря строгому следованию международным стандартам DVS (Deutscher Verband für Schweißen) и национальным стандартам ГОСТ Р. В этой статье мы разберем нормативную базу и техпроцессы, обеспечивающие герметичность швов.
Физико-химическая нормативная база: DVS 2205 и ГОСТ Р 72533
Сварное соединение термопластов формируется не за счет поверхностного адгезивного «приклеивания». Нагретые полимерные цепи должны получить достаточную подвижность (вязкотекучее состояние), соприкоснуться под строго рассчитанным давлением и взаимно продиффундировать через границу раздела.
Для того чтобы конструкция работала десятилетиями, на нашем предприятии внедрен сквозной контроль по двум ключевым нормативным направлениям:
1. Проектирование и расчет нагрузок: Ведется по стандартам семейства DVS 2205. Эти коды регламентируют расчет толщины стенок, шага ребер жесткости и коэффициентов длительной прочности пластика с учетом ползучести материала под постоянной нагрузкой.
2. Технологическая документация: Вся терминология и классификация процессов строго стандартизированы по актуальному ГОСТ Р 72533-2026. При этом сами технологические параметры фиксируются в официальных операционных картах (WPS) на основе профильных стандартов (ГОСТ Р 56155, ГОСТ Р 54793 и директив DVS 2207). В них закреплены марка полимера, геометрия кромок, температура инструмента, время осадки и циклы охлаждения.
Для того чтобы конструкция работала десятилетиями, на нашем предприятии внедрен сквозной контроль по двум ключевым нормативным направлениям:
1. Проектирование и расчет нагрузок: Ведется по стандартам семейства DVS 2205. Эти коды регламентируют расчет толщины стенок, шага ребер жесткости и коэффициентов длительной прочности пластика с учетом ползучести материала под постоянной нагрузкой.
2. Технологическая документация: Вся терминология и классификация процессов строго стандартизированы по актуальному ГОСТ Р 72533-2026. При этом сами технологические параметры фиксируются в официальных операционных картах (WPS) на основе профильных стандартов (ГОСТ Р 56155, ГОСТ Р 54793 и директив DVS 2207). В них закреплены марка полимера, геометрия кромок, температура инструмента, время осадки и циклы охлаждения.
Промышленные методы сварки и их регламенты
На нашем предприятии применяются только регламентированные методы сварки, выполняемые аттестованными операторами на поверенном оборудовании.
1. Автоматическая контактно-стыковая сварка (Heated Tool Butt Welding)
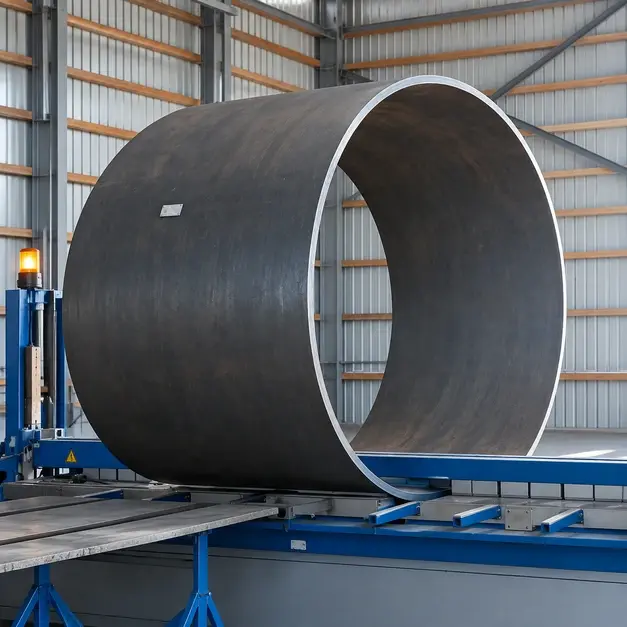
Этот метод является базовым для сборки цилиндрических обечаек и прямолинейных стенок прямоугольных резервуаров из листов полипропилена (ПП) и полиэтилена (ПНД).
- Нормативный регламент: DVS 2207-1 (для PE-HD), DVS 2207-11 (для PP), ГОСТ Р 54793-2011 (для PVDF).
- Технология: Торцы пластиковых плит фиксируются в зажимах автоматического станка, торцуются и прогреваются плоским нагревательным элементом (зеркалом) при температуре +200…+220 °C. После достижения требуемой глубины прогрева и образования первичного грата (валика), зеркало убирается, а плиты плавно соединяются под давлением осадки около 0,15 Н/мм².
- Результат: Процесс оплавления, контроль давления и времени охлаждения полностью управляется микропроцессором станка, благодаря чему влияние человеческого фактора на ключевых этапах сведено к минимуму. Коэффициент прочности шва по DVS составляет 0,9–0,95 от прочности монолитного листа.
2. Экструзионная сварка (Extrusion Welding)
Незаменимый метод для выполнения угловых, Т-образных и нахлесточных соединений, монтажа ребер жесткости и врезки патрубков.
- Нормативный регламент: ГОСТ Р 56155-2014 (на основе немецкого стандарта DVS 2207-4).
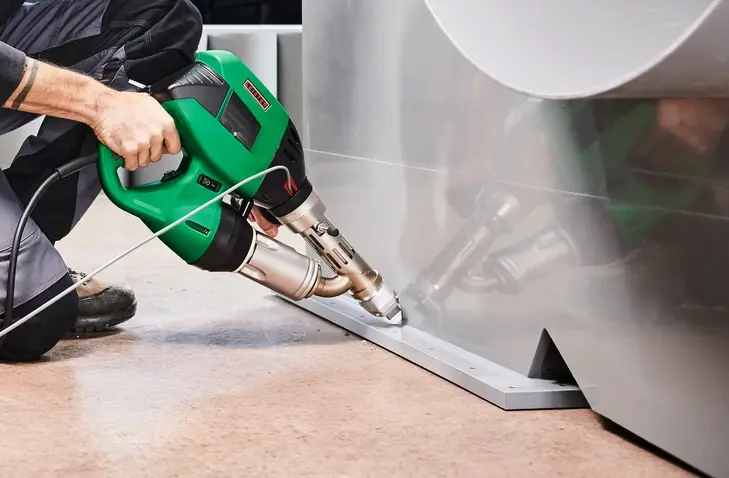
- Технология: Сварка выполняется профессиональными промышленными экструдерами (соответствующими ГОСТ EN 13705-2015). В зону шва одновременно подается расплавленный и гомогенизированный в шнековой камере присадочный пруток (адгезив) и струя горячего воздуха для прогрева кромок основного листа. Формующий фторопластовый башмак экструдера под давлением укладывает расплав в стык.
- Результат: Позволяет надежно соединять плиты большой толщины (до 30–40 мм) за один проход. Коэффициент прочности шва составляет 0,6–0,8.
3. Сварка нагретым газом (Прутковая сварка)
- Нормативный регламент: DVS 2207-3, ГОСТ EN 13705-2015.
- Технология: Кромки деталей и присадочный пруток одновременно прогреваются горячим воздухом из сварочного фена, и пруток вручную вдавливается в сварочную ванну под углом 90 градусов.
- Результат: Применяется для мелких вспомогательных узлов, предварительной прихватки деталей, а также является основным термическим методом для жесткого ПВХ (PVC-U), имеющего узкое технологическое окно переработки.
Сравнительные параметры технологических процессов по DVS
Система контроля качества на нашем производстве
Важный фактор надежности — квалификация персонала:
Специфика сварки высокотехнологичных фторполимеров (PVDF, ECTFE) и инженерных сополимеров требует глубоких знаний реологии расплавов и физики полимеров. Конструкторы и ведущие мастера нашего предприятия прошли очное практическое обучение непосредственно на производственной площадке концерна Simona в Германии (г. Кирн). Это гарантирует, что каждый шов вашего резервуара выполнен в строгом соответствии с оригинальными регламентами завода-изготовителя сырья.
Служба ОТК осуществляет многоступенчатый контроль швов:
1. Контроль совместимости (ИТР): Сварка конструкций производится строго оригинальными присадочными материалами тех же заводов-производителей (например, Röchling, Simona), что и сами листы. В соответствии с требованиями ГОСТ Р 71352, индекс текучести расплава (ИТР / MFR) листа и прутка проверяется на технологическую совместимость и должен строго находиться в пределах одной группы свариваемости по регламентам DVS.
2. Визуально-измерительный контроль (ВИК): Швы проверяются на равномерность грата, отсутствие подрезов, раковин и соосность свариваемых плит (даже минимальное смещение кромок вызывает опасный изгибающий момент при эксплуатации).
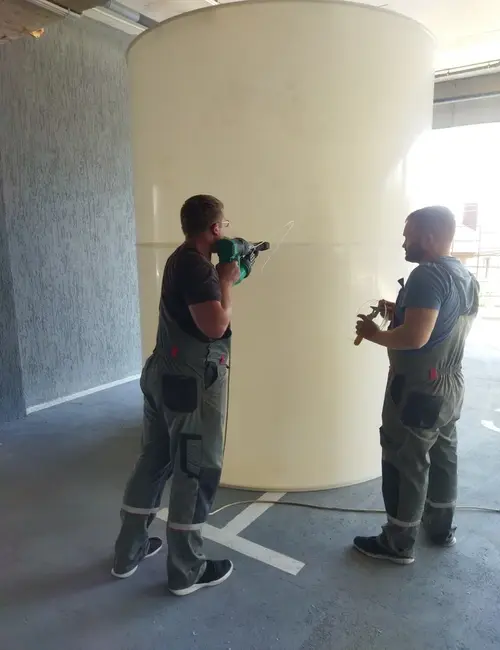
3. Высоковольтный искровой контроль (Неразрушающий метод): Все готовые швы химических реакторов и резервуаров проверяются токами высокой частоты с помощью электронного искрового дефектоскопа. Если в структуре шва есть микроскопическая воздушная пора, недовар или микротрещина, прибор мгновенно фиксирует пробой искры. Дефектный участок полностью выфрезеровывается и переваривается заново.
Выбирая продукцию нашего предприятия, вы получаете оборудование, спроектированное и изготовленное по строгим индустриальным регламентам DVS и ГОСТ, что гарантирует безаварийную эксплуатацию резервуаров на весь расчетный срок службы.
Специфика сварки высокотехнологичных фторполимеров (PVDF, ECTFE) и инженерных сополимеров требует глубоких знаний реологии расплавов и физики полимеров. Конструкторы и ведущие мастера нашего предприятия прошли очное практическое обучение непосредственно на производственной площадке концерна Simona в Германии (г. Кирн). Это гарантирует, что каждый шов вашего резервуара выполнен в строгом соответствии с оригинальными регламентами завода-изготовителя сырья.
Служба ОТК осуществляет многоступенчатый контроль швов:
1. Контроль совместимости (ИТР): Сварка конструкций производится строго оригинальными присадочными материалами тех же заводов-производителей (например, Röchling, Simona), что и сами листы. В соответствии с требованиями ГОСТ Р 71352, индекс текучести расплава (ИТР / MFR) листа и прутка проверяется на технологическую совместимость и должен строго находиться в пределах одной группы свариваемости по регламентам DVS.
2. Визуально-измерительный контроль (ВИК): Швы проверяются на равномерность грата, отсутствие подрезов, раковин и соосность свариваемых плит (даже минимальное смещение кромок вызывает опасный изгибающий момент при эксплуатации).
3. Высоковольтный искровой контроль (Неразрушающий метод): Все готовые швы химических реакторов и резервуаров проверяются токами высокой частоты с помощью электронного искрового дефектоскопа. Если в структуре шва есть микроскопическая воздушная пора, недовар или микротрещина, прибор мгновенно фиксирует пробой искры. Дефектный участок полностью выфрезеровывается и переваривается заново.
Выбирая продукцию нашего предприятия, вы получаете оборудование, спроектированное и изготовленное по строгим индустриальным регламентам DVS и ГОСТ, что гарантирует безаварийную эксплуатацию резервуаров на весь расчетный срок службы.